

Вальцы листогибочные трехвалковые асимметричные ИБ2224 исп. 2
Артикул: PSMK020090

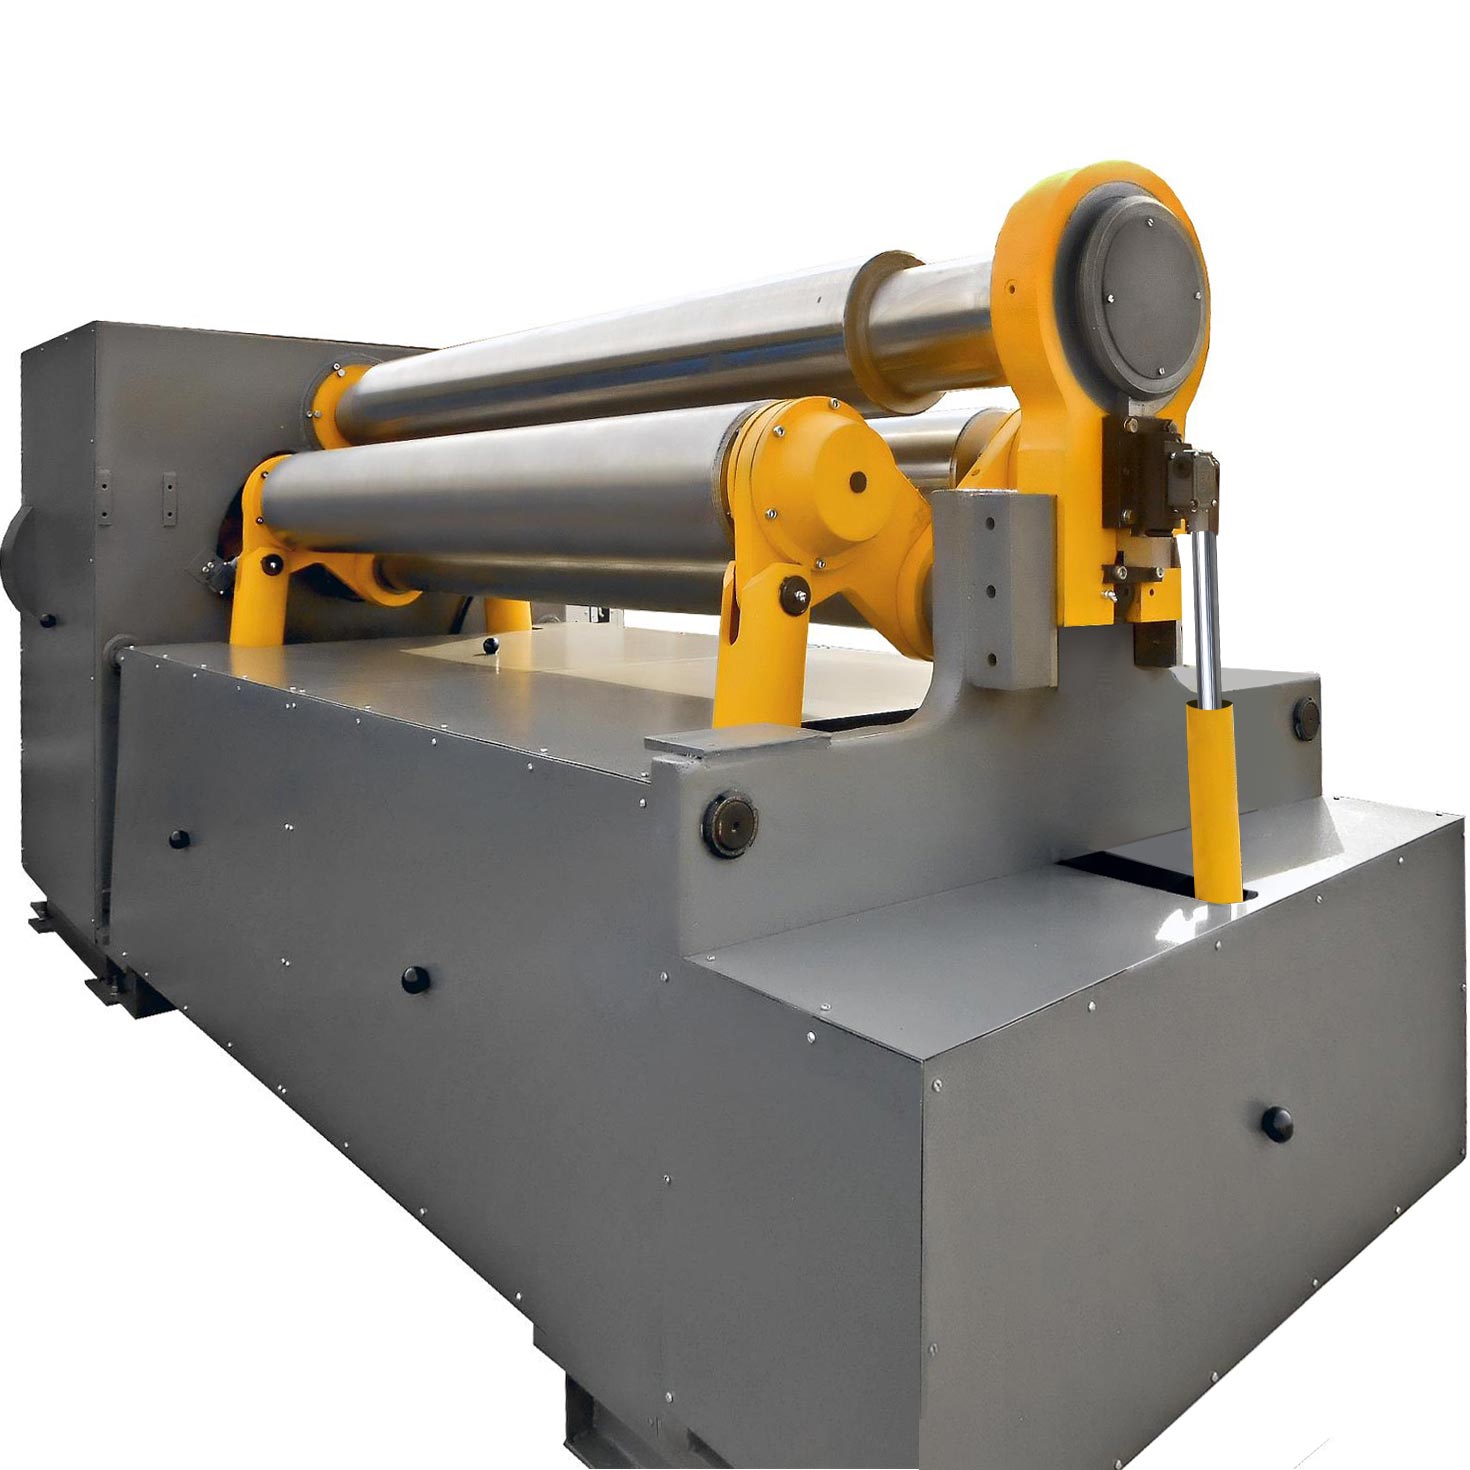
Ширина изгибаемого листа 2000мм; толщина при гибке 25мм, при подгибке 20мм
Назначение оборудования
Назначение вальцев трёхвалковых листогибочных ИБ2224 исп. 2
Машина листогибочная трёхвалковая ИБ2224 исп.2 предназначена для гибки цилиндрических заготовок из листового материала 2000х25 мм с пределом текучести σт=250 МПа (25 кгс/мм. кв.) в холодном состоянии.
Боковые валки машины установлены на поворотных рычагах, перемещение боковых валков обеспечивают мощные гидравлические цилиндры что позволяет производить подгибку листа, а также его гибку в асинхронном положении валков. На машине допускается гибка конических заготовок из листового материала при их комплектовании соответствующим приспособлением. Размеры получаемых конических заготовок регламентируются технической документацией на машину. С целью расширения технологических возможностей машины могут комплектоваться инструментом для гибки уголков, полос, квадратов, труб, швеллеров.
Для удобства эксплуатации, машина листогибочная трёхвалковая может комплектоваться средствами механизации: стол передний, механизм съема изделия, стол приемный, механизм поддержки обечайки. Машина листогибочная трёхвалковая изготовлена по ТУ3828-002-66656357-2021.
Базовое климатическое исполнение УХЛ категория размещения 4 по ГОСТ 15150.
Особенности станка
- Вальцы трехвалковые данной конструкции отличается прочностью, экономичностью и универсальностью.
- Серия трёхвалковых вальцев модели ИБ является самой точной среди класса машин с тремя валками. Валки располагаются ближе друг к другу с целью гарантировать высокое качество вальцевания.
- Конструкция станины представляет собой вертикальные стойки из листового материала сваренных электросваркой с горизонтально расположенными балками большого сечения. Это является гарантией жесткости конструкции и, следовательно, точности и надежности.
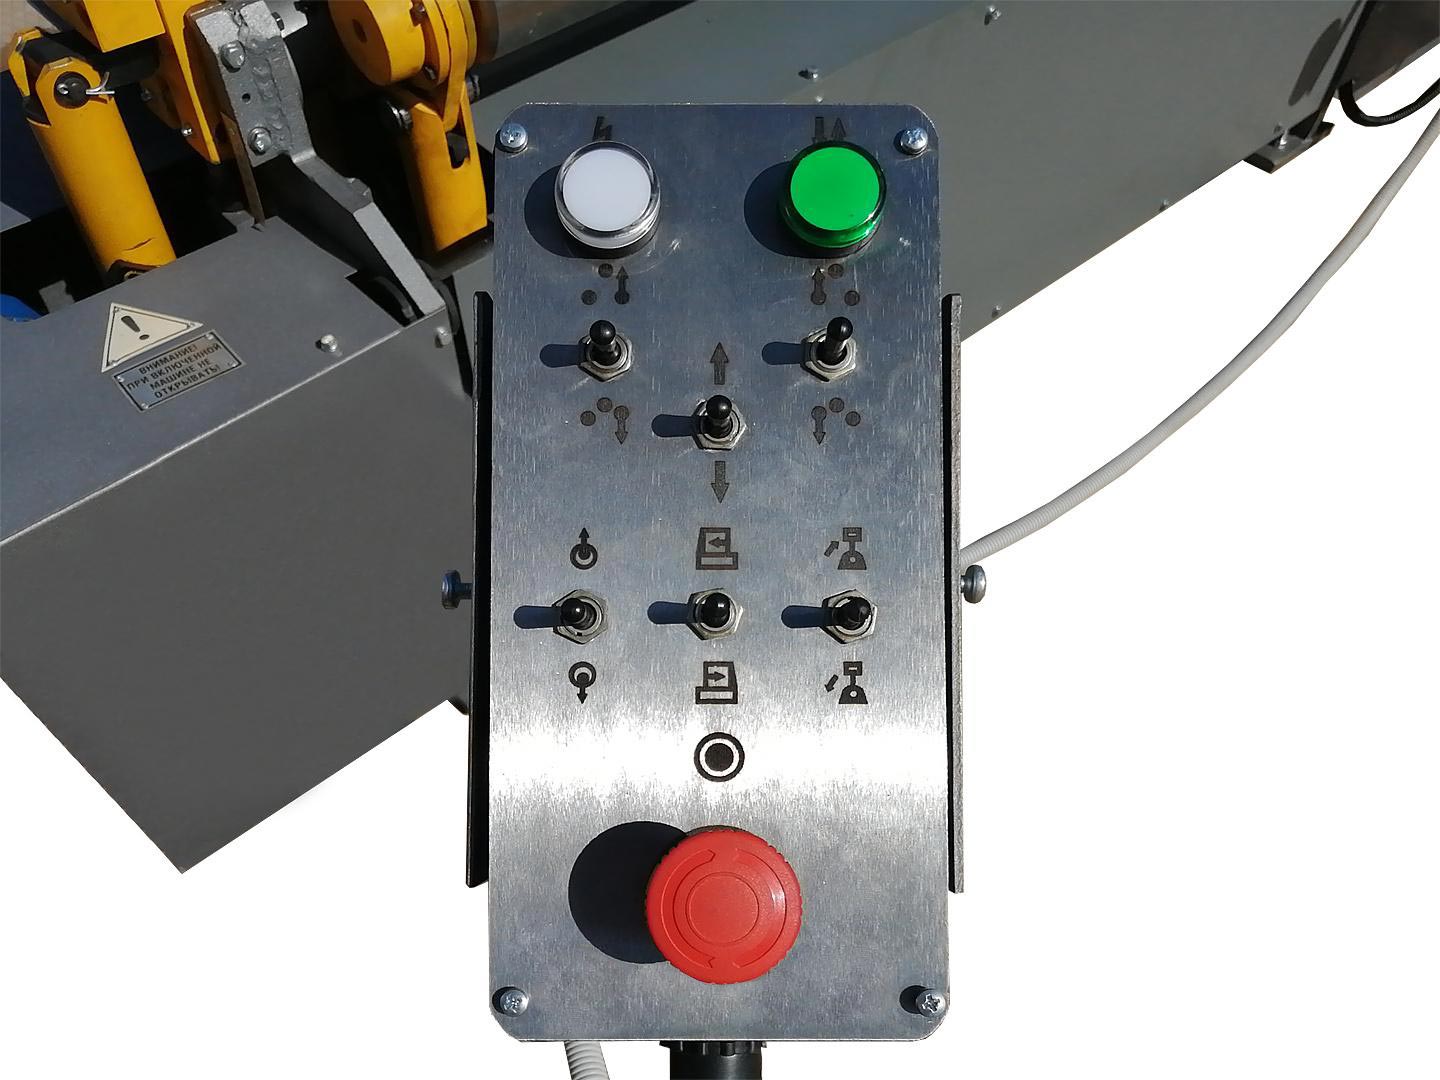
- Управление машиной кнопочное с пульта, расположенного на правой стойке машины.
- Перемещение боковых валков обеспечивается гидравлическим цилиндрами, схема управления обеспечивает возможность отдельной регулировки положения переднего и заднего валка.
- Вращение боковых валков синхронно и обеспечивается шестеренчатой передачей.
- Верхний валок является опорным, вращение валка свободно и не имеет привода.
- Откидная опора верхнего валка с гидравлическим приводом обеспечивает надежную фиксацию даже при максимальных нагрузках.
По Техническому Заданию заказчика машина листогибочная 3-х валковая модели ИБ может быть изготовлена с шириной до 3150 мм и толщиной гибки до 25 мм, при этом могут измениться габаритные размеры и масса машины. Подробное ТКП можно получить после предоставления Технического Задания. Технические изменения, существенно не влияющие на характеристики листогибочных машин, завод-изготовитель оставляет за собой.
Технические характеристики ИБ2224 исп. 2
| Наибольшая толщина изгибаемого листа из материала с пределом текучести σт=250 МПа (25 кгс/мм²): | |
|---|---|
| - при гибке, мм | 25 |
| - при подгибке, мм | 20 |
| Ширина листа, мм | 2000 |
| Наименьший радиус гибки, мм | 650 |
| Скорость гибки, м/мин | 6 |
| Диаметр верхнего валка, мм | 370 |
| Диаметр бокового валка, мм | 320 |
| Мощность главного электродвигателя, кВт | 22 |
| Суммарная мощность электродвигателей, кВт | 29,5 |
| Габаритные размеры: | |
| - слева-направо, мм | 4650 |
| - спереди-назад, мм | 2360 |
| - высота над уровнем пола, мм | 2140 |
| Масса машины без средств механизации, кг | 14500 |
Описание
УСТРОЙСТВО, РАБОТА ВАЛЬЦЕВ ТРЁХВАЛКОВЫХ ЛИСТОГИБОЧНЫХ ИБ2224 исп. 2 И ИХ СОСТАВНЫХ ЧАСТЕЙ
Общий вид листогибочной машины ИБ2224 исп. 2

Принцип работы валковой машины ИБ2224 исп.2 заключается в свободной гибке листа, помещенным между верхним (8) и боковыми (9) валками, перемещая боковые валки вверх, прогибают лист, вследствие чего участок листа под верхним валком получает пластическую деформацию изгиба. При вращении валков за счет сил трения между валками и изгибаемым листом, последний движется в направлении вращения валков.
Различная установка боковых валков по отношению к верхнему валку обеспечивает изменение радиуса гибки. Гибка листа на малые радиусы ограничивается силой сцепления приводимых валков с изгибаемым листом, и производиться на несколько последовательных пропусков (проходов). Конструктивная схема машин предусматривает установку боковых валков на поворотных рычагах, перемещение которых обеспечивают мощные гидравлические цилиндры что позволяет производить подгибку листа, а также его гибку с асинхронным положении валков.
Правая опора верхнего валка размещена на правой стойке (3), а левая поддерживается откидной опорой, при откидывании которой можно снять готовое изделие с верхнего валка. Вращение боковых валков синхронно и обеспечивается шестеренчатой передачей главного привода (4). Привод регулировки боковых валков (5) и механизм наклона откидной опоры (7) имеют индивидуальные гидравлические цилиндры, давление в которых обеспечиваются гидравлической станцией (6) встроенной в станину машины. Главный привод (4), привод регулировки боковых валков (5), стойки (2 и 3) смонтированы на раме (1). Управление машиной кнопочное, осуществляется с общего пульта управления.
Трехвалковая листогибочная машина может быть за дополнительную плату оснащена: приспособлением для гибки конических обечаек (10), инструментом для гибки сортового проката (11) и механизмом поддержки обечайки (12).
Базовая комплектация
- Трехвалковая листогибочная машина ИБ2224 исп. 2 в сборе.
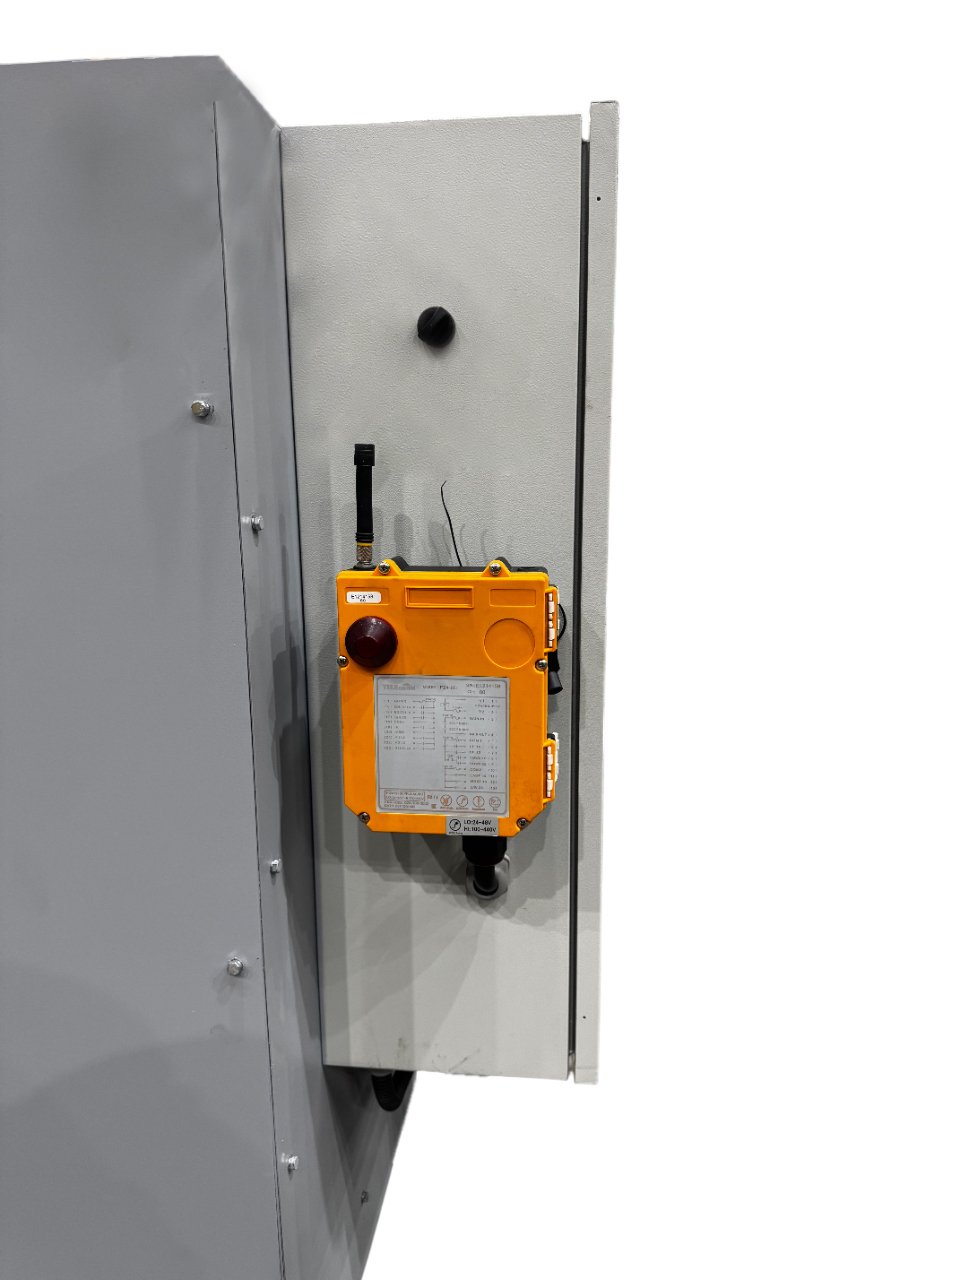
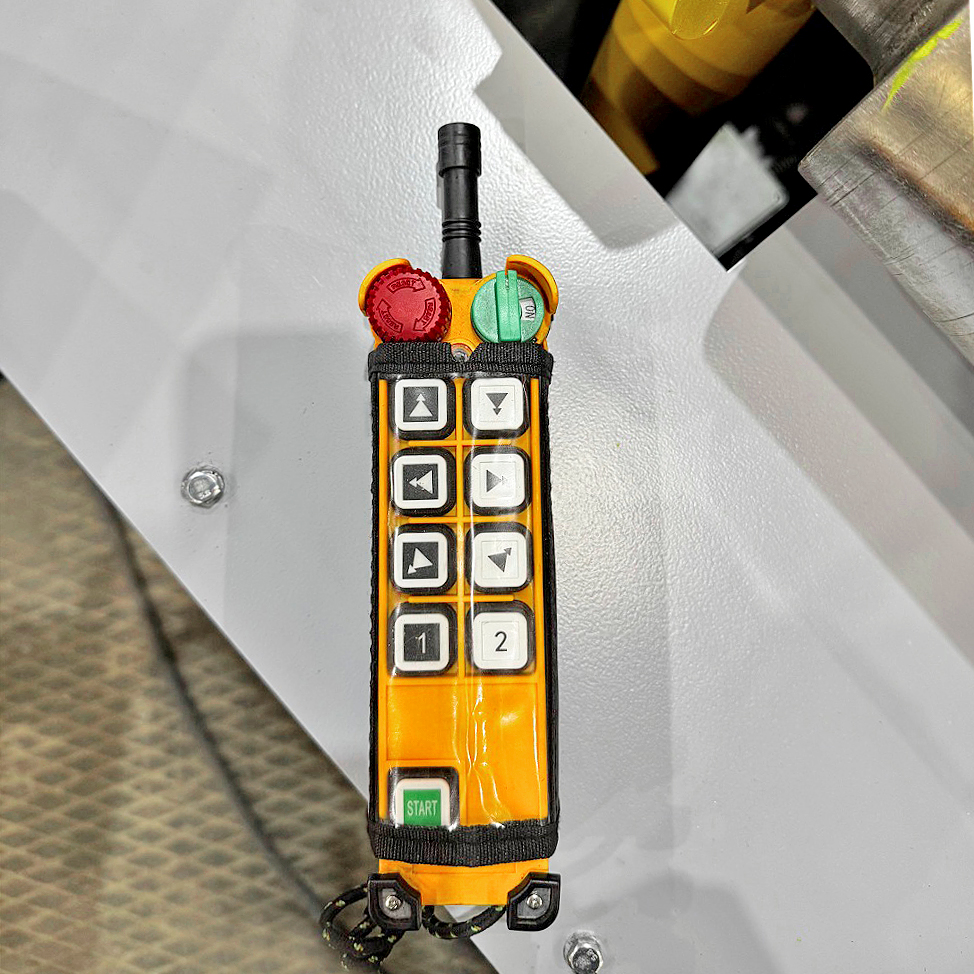
- Выносной пульт управления.
- Электрический шкаф управления.
- Механизм автоматического останова и реверсирования валков.
- Документация.
- Комплект технической документации (паспорт и руководство по эксплуатации).
- Декларация соответствия ТР ТС.
- Паспорта (формуляры) на комплектующее оборудование и КИП.
Дополнительные опции
- Инструмент для гибки сортового проката.
Применяется с целью расширения технологических возможностей машины. - Приемный стол.
Обечайка сталкивается на стол приемный, после окончания технологической операции откуда краном подается на постоянное место складирования. - Передний стол.
Стол передний - неприводной. На его верхнюю плоскость укладывается лист перед подачей в рабочую зону машины. - Механизм съема изделия.
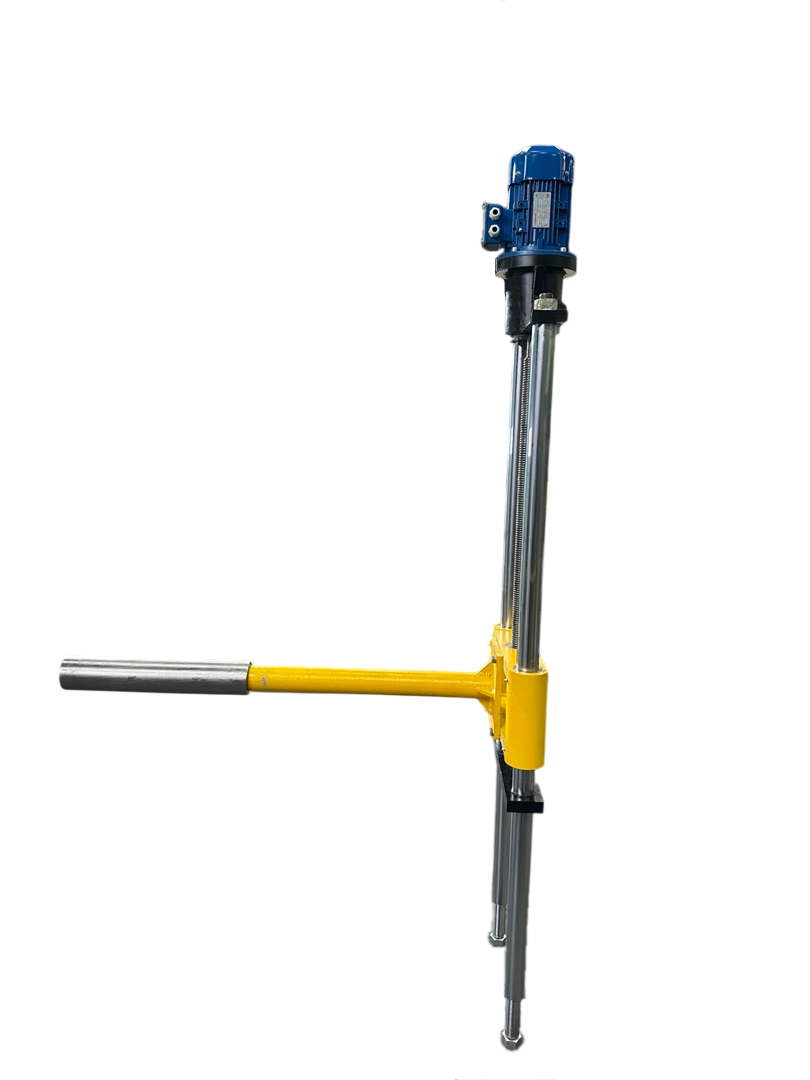
Применяется для сталкивания готового изделия на приемный стол. - Механизм поддержки обечайки.
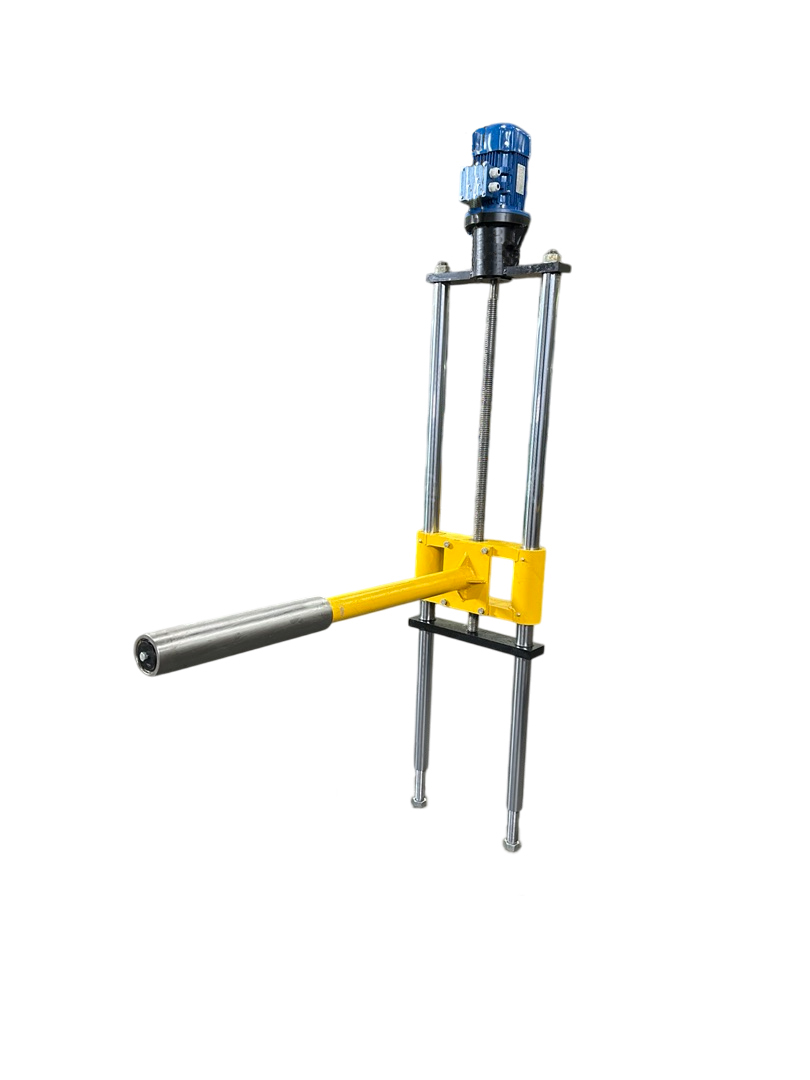
Механизм поддержки обечайки применяется для обечаек больших диаметров, с целью устранения провисания листа. - Приспособление для гибки конусных обечаек.
Применяется с целью расширения технологических возможностей машины. - Дублирующий пульт дистанционного управления.
Сопутствующее оборудование
Связанные позиции из каталога завода. Состав комплекта и совместимость с вашим исполнением уточните в КП.