

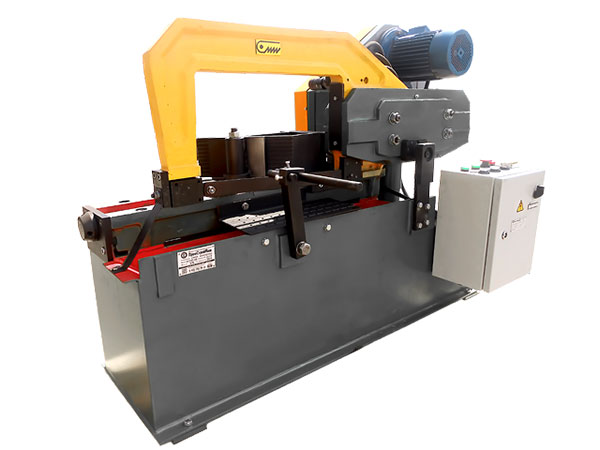
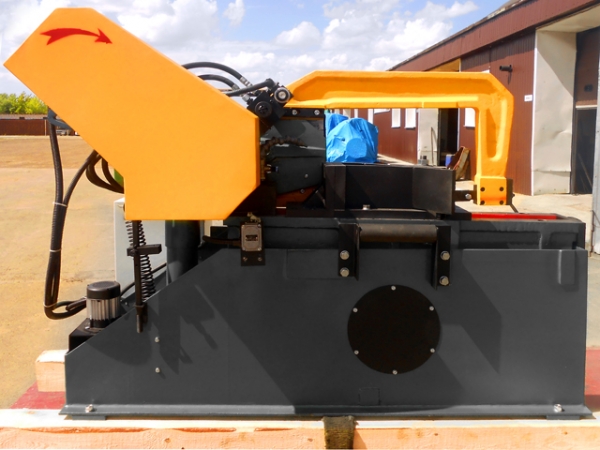
Станок ножовочный 8725АМ-280
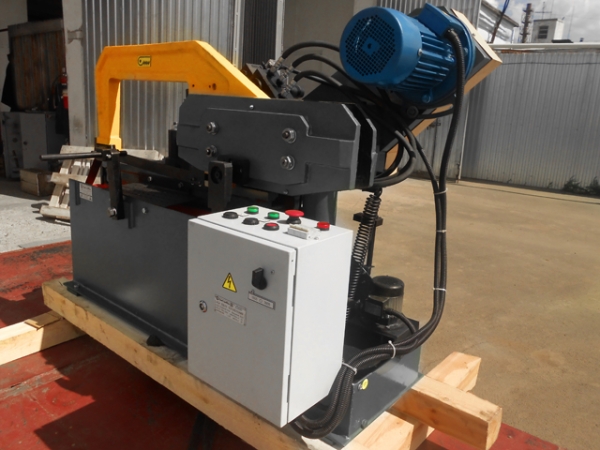
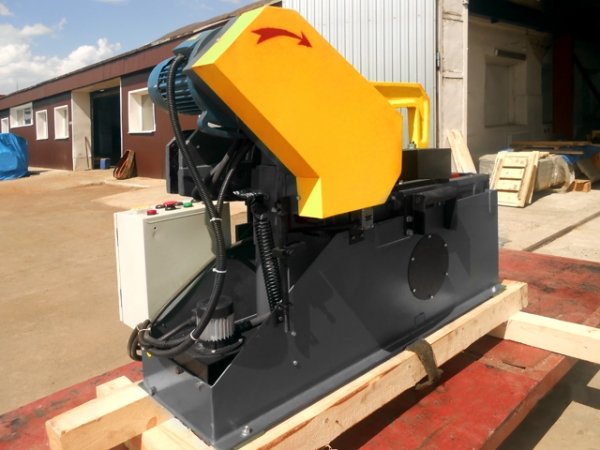
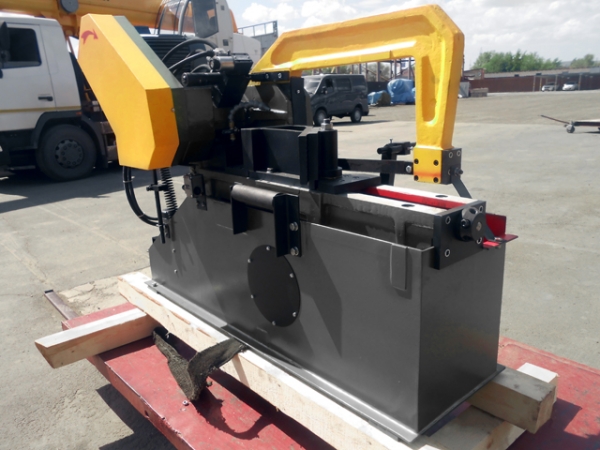
Диаметр 280мм, Длина хода 350мм,
Назначение оборудования
Станок ножовочный 8725АМ-280 предназначен для отрезки круглого и профильного материала из стали, чугуна и цветных металлов машинным ножовочным полотном
Технические характеристики 8725АМ-280
| Наибольший размер устанавливаемой заготовки при резке под углом 90°, мм | 280 |
|---|---|
| Наибольший диаметр отрезаемой заготовки круглого сечения (угол реза 45°), мм | 180 |
| Наибольшая диагональ отрезаемой заготовки квадратного сечения (угол реза 90°), мм | 255х255 |
| Наибольший размер отрезаемой заготовки прямоугольного сечения (угол реза 45°), мм | 115x290 |
| Наибольшая длина разрезаемого материала по упору, мм: | 350 |
| Расстояние от основания станка до опорной поверхности заготовки, мм | 540 |
| Межцентровое расстояние ножовочного полотна, мм | 500 |
| Наибольшая ширина пропила, мм | 3.5 |
| Длина хода пильной рамы, мм | 250 |
| Напряжение Цепь управления, В | 110 |
| Цепь управления электромагнитным клапаном, В | 24 |
| Напряжение, cиловая цепь, В | 380 |
| Электродвигатель главного привода: | АИР90L4/2У3 |
| Установленная мощность, кВт | 01,5/2,2 |
| Электродвигатель насоса охлаждения | AST 80 |
| Мощность насоса охлаждения, кВт | 0.12 |
| Охлаждающая жидкость | Эмульсол |
| Производительность насоса охлаждения, л/с | 0.37 |
| Емкость бака СОЖ, л | 20 |
| Насос гидрооборудования: | Плунжерный |
| Давление в системе, МПа | 1,0…2,5 |
| Рабочая жидкость | Масло «И-40А» |
| Количество заливаемой рабочей жидкости, л | 2 |
| Длина | 2010 |
| Ширина(без упора) | 1080 |
| Высота | 1240 |
| Занимаемая площадь, м 2 | 2.2 |
| Масса, кг | 1050 |
Описание
Часть схем к этому описанию сейчас недоступна. Для проверки конструкции и комплектации запросите паспорт на нужное исполнение.
Запросить паспорт оборудованияТекст подробного описания
Часть иллюстраций или документов к этому материалу отсутствует в архиве сайта. Запросить документацию у специалиста.
Общий вид станка ножовочного 8725АМ-280 с обозначением составных частей
- 8725АМ-280.10.000 Основание
- 8725АМ-280.30.000 Приспособление
- 8725АМ-280.32.000 Тиски
- 8725АМ-280.41.000 Пильная рама
- 8725АМ-280.60.000 Гидравлика
- 8725АМ-280.80.000 Маслоуказатель
- 8725АМ-280.90.000 Электрооборудование
- 8725АМ-280.92.000 Пружина
- 8725АМ-280.95.000 Охлаждение
Устройство и работа станка ножовочного 8725АМ-280
Органы управления ножовочного станка 8725АМ-280 и их назначение
- Сигнальная лампа включения
- Автоматический выключатель включения
- Переключатель скоростей электродвигателя
- Кнопка «ПУСК»
- Сигнальная лампа
- Кнопка «КЛАПАН»
- Сигнальная лампа
- Кнопка «Аварийный стоп»
- Упор для фиксации длинны отрезаемых заготовок
- Винт натяжения полотна
- Конечный выключатель
- Кран охлаждающей жидкости
- Регулятор давления масла
- Ограждение
- Щуп для контроля уровня масла в редукторе
- Эксцентрик для натяжения ремня
- Электродвигатель
- Гайка регулировочная
- Щуп для контроля уровня масла в гидроцилиндре.
- Оси эксцентриков для регулирования зазора лезвия в вертикальном направлении
- Винт для удаления воздуха из гидроцилиндра
Главное движение резания ножовочного станка 8725АМ-280
Движение от электродвигателя передается посредством клиноременной передачи на двухступенчатый редуктор и, далее, на эксцентриковый вал, который посредством шатуна приводит в движение пильную раму с ножовочным полотном. Опускание пильной рамы осуществляется при помощи гидропривода.
Станина ножовочного станка 8725АМ-280
Станина станка 8725АМ-280 имеет коробчатую форму, на ней монтируются основные узлы станка. Нижняя часть станины с резервуаром для охлаждения жидкости. Здесь же устанавливается электронасос системы охлаждения.
Тиски ножовочного станка 8725АМ-280
Тиски состоят из подвижной 1 и неподвижной 2 губок посредством рукоятки 5, винта 3 и гайки 4 губка 1 перемещается в направлении губки 2, зажимая заготовку. Тиски позволяют зажимать заготовки ø25…280мм.
Тиски комбинированные для ножовочного станка 8725АМ-280.
По особому заказу, за отдельную плату поставляются тиски комбинированные, предназначены для резки материала под углом 45о. В тисках можно зажимать заготовки от 25 до 180 мм. Минимальная длина устанавливаемой заготовки при резке под углом 45о – 400 мм.
Для резки материала под углом до 45о (рис.6.) необходимо: ослабить 3 и 5, развернуть на требуемый угол губку 2, затем зафиксировать угол поворота губки 2 винтом 4 и закрепить ее гайками 3 и 5. Заготовка зажимается в тисках при помощи винта, перемещающего гайку направляющую, на которой закреплена губка 1. В зависимости от требуемого размера заготовки губка 2 устанавливается в одно из трех отверстий, расположенных на станине.
Гидрооборудование ножовочного станка 8725АМ-280
Гидравлическая система станка 8725АМ-280 состоит из насоса гидравлического, с расположенным в нём поршнем, снабженным пружиной 11, ограничителем 50, кольцом ограничителя 51. В нижней части поршня имеется ролик, который соприкасается с кулачком 46, неподвижно закреплённым на валу. К насосу прикреплена панель 16 со ступенчатым отверстием, в котором двигается плунжер 35. На плунжер давит регулировочная пружина 32, предназначенная для регулировки движения резания (нажима). В плунжере находится нагнетательный шаровый клапан 17, а в панели всасывающий шаровый клапан поршня, рабочая камера которого посредством шланга связана с подпоршневой зоной гидроцилиндра. Надпоршневая зона гидроцилиндра, представляет собой резервуар, который с помощью двух шлангов всасывающего и дренажного связан с панелью. Напротив плунжера имеется рукоятка 2 с откатным роликом 5, которая посредством болтов перемещается к плунжеру. При вращении рукоятки налево, плунжер 48 приходит во вращение и открывает клапан 58, связывающий надпоршневую камеру с резервуаром. Поршень гидроцилиндра сжимается. Пильная рама под действием возвратной пружины поднимается вверх. На панели имеется винт 19 для удаления воздуха из гидрсистемы. Во время работы станка насос подаёт масло в гидроцилиндр. Когда давление в гидроцилиндре повышается до установленного значения, открывается клапан и в подпоршневую камеру поступает соответствующий объём масла, при этом пильная рама опускается. В конце рабочего хода откатной ролик 5 давит на плунжер 35, в результате чего в масло перекачивается в надпоршневую камеру, цилиндр сжимается и происходит подъём пильной рамы. Рабочее давление устанавливается с помощью маховика 29 в одно из шести положений.
Указание по монтажу и эксплуатации.
В резервуар гидросистемы заливается масло «Индустриальное И-40А» ГОСТ 20799-88. Можно применить масло «Индустриальное И-30А» ГОСТ 20799-88 или «Турбинное 122» ГОСТ 32-74.
Перед заливкой масла резервуар необходимо тщательно очистить и промыть керосином. Масло заливается чистое, предварительно дважды отфильтрованное с абсолютным размером частиц не более 40 мкм, с вязкостью в пределах 20∙10-6…35∙10-6 м2/c при температуре 50оС до уровня маслоуказателя.
Первую смену масла необходимо производить через месяц после начала эксплуатации, а также через каждые шесть месяцев. Перед заливкой свежим маслом резервуар следует тщательно очистить и промыть керосином.
Первоначальный пуск гидросистемы
Первоначальный пуск гидросистемы осуществляется следующим образом. Проверить наличие масла в резервуаре по уровню маслоуказателя. Удалить воздух из гидросистемы посредством винта 19 Следует провести промывку гидросистемы рабочей жидкостью в течении не менее 8 часов. После этого станок можно эксплуатировать.
Возможные неисправности в гидросистеме ножовочного станка 8725АМ-280, их причины и способы устрранения
Шум в гидросистеме
| Подсос воздуха, недостаточное количество масла в резервуареНаличие воздушных пузырьков в засасываемом масле. | Проверить соединение трубопроводов и при необходимости долить масло. |
| Наличие воздушных пузырьков в засасываемом масле. | Проверить соединение трубопроводов и при необходимости долить масло. |
Неравномерное (с рывками) движение механизмов, приводимых в действие гидроцилиндрами
| Наличие воздуха в гидросистеме | Необходимо проверить уровень масла. Выпустить воздух из гидросистемы. |
| Недостаточный уровень масла в резервуаре. | Долить масло. |
Система смазки ножовочного станка 8725АМ-280
- Ежедневное смазывание;
- Лёгкое смазывание;
- &Первая замена масла после 150 часов работы. Последующие – 1 раз в год;
- Контроль уровня масла в редукторе
- Первая замена масла после 150 часов работы. Последующие – каждые 3000 часов работы;
- Переполнение смазки НЕ ДОПУСКАЕТСЯ!
Смазочные матерриалы:
- Литол 24 SHELL ALVANIA RL 2
- 6-10% р-р Эмульсола SHELL DROMUS BХ
- Масло И-20А SHELL OMALA S4WE680
- Масло И-40А SHELL TELLUS 22
Порядок установки станка ножовочного 8725АМ-280
Распаковка
Станок ножовочный 8725АМ-280 поставляется потребителю на транспортировочных брусках упакованный полиэтиленовой пленкой марки Т или в частичной упаковке, по желанию клиента станок может быть упакованный в деревянный ящик. При распаковке необходимо следить за тем, чтобы не повредить станок распаковочным инструментом.
Транспортирование станка 8725АМ-280
Для транспортирования распакованного ножовочного станка 8725АМ-280 необходимо применить тросы диаметром не менее 10 мм, согласно схеме строповки . При захвате станка тросом необходимо следить за тем, чтобы не повредить наружную отделку станка, для чего в соответствующих местах надо подкладывать под трос деревянные прокладки. При транспортировке к месту установки необходимо избегать сильного наклона станка, и при спускании на фундамент станок не должен подвергаться сильным толчкам.
Перед установкой станок необходимо тщательно очистить от антикоррозийных покрытий, нанесенных перед упаковкой станка на механически обработанные поверхности и во избежание коррозии покрыть слоем масла индустриального И-20А ТУ 0253-043-48120848-2005.
Очистка сначала производится деревянной лопаткой, а оставшаяся смазка с наружных поверхностей удаляется салфетками, смоченными бензином Б-70 ТУ 38. 101913-82
Схема установки ножовочного станка 8725АМ-280
Станок устанавливается на фундамент или бетонную подушку. Станок крепится к фундаменту четырьмя фундаментными болтами диаметром 20 мм. Фундаментные болты не поставляются заводом.
Станок 8725АМ-280 устанавливается на фундамент и выверяется в обеих плоскостях при помощи уровня, устанавливаемого на станине. Отклонение не должно превышать 0.1/300 мм в обеих плоскостях
Подготовка станка ножовочного 8725АМ-280 к первоначальному пуску и первоначальный пуск.
- Заземлить станок ножовочный 8725АМ-280 подключением к общей цеховой системе заземления.
- Подключить станок к электросети, проверив соответствие напряжения сети и электрооборудования станка.
- Залить в гидрорезервуар около 2 л масла марки «Индустриальное И-40А» или «Индустриальное И-30А» по ГОСТ 20799-88.
- Залить в резервуар (нижняя часть станины) 20 литров охлаждающей жидкости. Хорошей охлаждающей жидкостью является 6-10% Эмульсола ГОСТ 6243-75-75.
- Для предварительного детального ознакомления со станком рекомендуется его обкатать на холостом ходу, усвоить назначения и действие органов управления.
- Убедившись в нормальной работе всех механизмов станка, можно приступить к настройке станка для работы.
Порядок работы на ножовочном станке 8725АМ-280
| 1500/40 | Сталь Х18Н9Т Сталь 4Х13 Сталь 2Х13 |
|
| 1500/50 | Сталь Х12М Сталь Р18 Сталь ШХ15 |
|
| 1500/63 | Сталь Х3Г Сталь 9ХС Сталь 12ХН3А |
|
| 3000/90 | Сталь 40Х Сталь У10А Сталь 18ХГТ |
|
| 3000/100 | Сталь 45 Сталь 3 Чугун СЧ15 Чугун СЧ20 |
|
| 3000/125 | Не металлы |
Полотно ножовочное устанавливается с направлением резания от главного привода.
Оно должно быть достаточно натянутым. Слабо натянутое полотно ведет к неправильному резу. Усилие натяжения полотна должно быть 10-12 кН.
При установке материала и закреплении его необходимо следить, чтобы заготовка лежала на опорной поверхности станины
Указания по эксплуатации ножовочного станка 8725АМ-280
Станок обслуживается рабочим третьего разряда. Один рабочий обслуживает три станка.
При отрезке заготовок длиной до 350 мм рекомендуется устанавливать технологическую тару, изготовленную заводом заказчиком, при отрезке заготовок длиной более 350 мм необходимо устанавливать приемный лоток (поддерживающее устройство) для предотвращения падения заготовок на пол во избежание травмирования
Регулировка зазоров ножовочного станка 8725АМ-280
Боковой зазор «а» между держателем 3, пильной рамой 1 и крышкой 4, регулируется при помощи гаек и контр гаек. Величина зазора «а» - 0,05 мм. После регулировки зазора «а» полотно должно двигаться легко при перемещении вручную через ремённую передачу.
Величина вертикального зазора «в» - 0. В случаи обнаружения зазора «в» необходимо ослабить гайки эксцентриковых осей и повернуть последовательно две оси против часовой стрелки до упора. Момент затягивания не должен превышать 5Нм. После этого затянуть гайки.
Электрооборудование ножовочного станка 8725АМ-280
электрооборудование состоит из:
- асинхронных электродвигателей переменного тока и конечных выключателей, размещенных на станке;
- аппаратуры управления и защиты, размещенных в электрошкафу, установленном на задней стенки стойки;
- органов управления, размещенных на электрошкафе.
Релейные аппараты установлены на панели в шкафу. Вся разводка провода
Включение станка ножовочного 8725АМ-280 осуществляется посредством автоматического выключателя QF1. Загорается лампа HL1. Пуск электродвигателя главного привода М1 и электродвигателя насоса охлаждения М2 осуществляется нажатием кнопки «ПУСК» (SB2), которая замыкает цепь катушки магнитного пускателя КМ1, переводя его на самопитание. Загорается лампа HL2. Электродвигатель М1 посредством ремённой передачи через редуктор приводит в движение пильную раму. Электродвигатель М1 имеет две частоты вращения, переключение между которыми осуществляется при помощи пакетного переключателя ПК. Нажатием кнопки «КЛАПАН» (SB3) подаётся питание на катушку пускателя магнитного КМ2, который замыкая свои контакты КМ2 переводится на самопитание и снимает питание с катушки электромагнитного клапана гидрораспределителя. Загорается лампа HL3 и начинается опускание пильной рамы. После достижения пильной рамой нулевой отметки (заготовка отпилена), срабатывает конечный выключатель SQ1, размыкая цепь питания. Станок останавливается, включается электромагнитный клапан. Пильная рама посредством возвратной пружины возвращается в исходное положение. В исходном положении включается SQ2,отключая электромагнитный клапан.
Экстренное отключение станка осуществляется кнопкой «АВАРИЙНЫЙ СТОП» (SB1).
Защита силовой электрической цепи от токовых перегрузок осуществляется посредством реле РТИ.
Указания мер безопасности
Безопасность на станке ножовочном 8725АМ-280 обеспечивается его изготовлением в соответствии с требованием ГОСТ 12.2.009-99 и ГОСТ 12.2.049-80.
Требование безопасности труда при эксплуатации станка устанавливаются соответствующими разделами руководства, настоящим разделом и ГОСТ 12.2.061-81.
Базовая комплектация
- Станок в сборе 8725АМ-280.00.000
- Полотно ножовочное для металла 2800-0049 ГОСТ 6645-86
- Ремень клиновый В-1320 ГОСТ 1284.1-89 Станок ножовочный.
- Руководство по эксплуатации (паспорт, сертификат соответствия)
Дополнительные опции
- Тиски комбинированные ы для резки под углом 45о 8725АМ-280.44.000